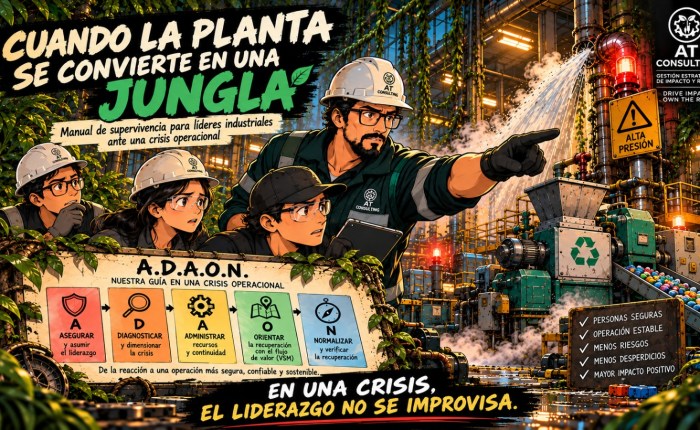
Manual de supervivencia para líderes industriales ante una crisis operacional
ATC | Corporate Absurdities — Liderazgo, riesgos y mejora de procesos
Por Alexander Torres | AlexTorres Consulting
Bienvenidos a la jungla de operaciones, o de cuando se ejecuta la solución en el piso.
Aclaro que la experiencia siguiente se basó en una interpretación ATC para la gestión de crisis operacionales, no una metodología militar oficial ni un sustituto de los planes de emergencia, procedimientos de seguridad y protocolos de continuidad de cada organización.
La pregunta que propuse es sencilla:
¿Qué pasaría si reaccionáramos ante una falla crítica con la disciplina de quien necesita sobrevivir en un entorno desconocido?
En nuestro artículo anterior sobre la matriz de Eisenhower, dejamos a nuestros amigos de la recicladora de plástico con una reflexión: reparar una máquina resuelve el problema de hoy; mejorar el sistema reduce los problemas de mañana.
También descubrimos algo fascinante: una organización puede desarrollar una extraordinaria capacidad para coordinar reuniones, intercambiar correos y solicitar autorizaciones, mientras el problema original sigue esperando una solución.
Pero aquella historia transcurrió principalmente en el terreno de las decisiones organizacionales. Ahora vamos a entrar al piso de producción. A la verdadera jungla de operaciones. Y aquí las cosas cambiaron, porque en esta jungla los riesgos no siempre se presentan mediante un correo con copia al gerente. A veces llegan en forma de una presión anormal, una temperatura que comienza a elevarse, una vibración desconocida, un sistema de protección que se activa o una fuga que nadie esperaba. Y otras veces aparecen como un operador agotado, un procedimiento incompleto, una instrucción contradictoria o una intervención que alguien decidió realizar para no detener la producción.
En este entorno, las consecuencias pueden ser mucho más graves que una entrega retrasada. Estamos hablando de personas, instalaciones, continuidad del negocio, cumplimiento y posibles impactos ambientales.Y cuando una situación se deteriora, el tiempo disponible para tomar decisiones puede reducirse considerablemente.
Aquí no gana quien envía primero el reporte; gana el equipo que reconoce el peligro, protege a las personas y responde con disciplina. Aunque, por supuesto, alguien siempre encontrará tiempo para preguntar si ya actualizamos el indicador del tablero.
Cuando la experiencia ya no es suficiente
Quienes hemos tenido la oportunidad de dirigir operaciones industriales sabemos que una crisis rara vez se desarrolla exactamente como aparece en el procedimiento. Y sabemos que podemos contar con excelentes planes, equipos competentes y sistemas de gestión bien documentados. Pero cuando varios eventos coinciden, la situación puede cambiar rápidamente.
Una falla mecánica puede desencadenar una interrupción eléctrica. Una pérdida de contención puede exigir aislar un área. Un paro no programado puede afectar procesos interdependientes. Y una decisión apresurada puede introducir un riesgo mayor que el evento inicial.
Es precisamente en estos momentos cuando se pone a prueba el liderazgo. No basta con conocer el proceso; hay que comprender las consecuencias, reconocer los límites de nuestra información y mantener al equipo orientado hacia decisiones seguras. Tampoco basta con haber enfrentado una situación similar, pues la experiencia ayuda a reconocer patrones, pero no sustituye la evaluación de las condiciones reales.
Una crisis puede exigir respuestas inmediatas y, simultáneamente, obligarnos a detenernos lo suficiente para evitar un error irreversible; y esa combinación de velocidad, prudencia y disciplina es una de las competencias más exigentes del liderazgo operacional.
Una inesperada lección de supervivencia
Hace unos días había llegado a mis manos una pequeña guía ilustrada de supervivencia en la selva, presentada con un enfoque militar. Entre sus recomendaciones encontré cinco principios organizados bajo un acrónimo: A.D.A.O.N.
Su secuencia aborda la actitud ante el peligro, la evaluación de la situación, la conservación de recursos, la orientación y la navegación hacia un destino. Y mientras la revisaba, pensé en cuántas veces una planta industrial puede sentirse como una jungla. Y no por falta de profesionalismo de las personas, sino porque los sistemas complejos pueden presentar condiciones cambiantes, información incompleta, amenazas simultáneas y recursos limitados.
En una selva desconocida, moverse sin orientación puede empeorar la situación. De forma similar, en una planta industrial, intervenir sin evaluar los riesgos puede producir consecuencias igualmente serias. La analogía me pareció suficientemente útil para desarrollar una adaptación dirigida a quienes tenemos responsabilidades sobre operaciones, mantenimiento, ingeniería, seguridad y continuidad del negocio.
No estamos ante una nueva doctrina militar ni ante un reemplazo de los protocolos de emergencia de la organización. Estamos ante un ejercicio de liderazgo sistémico: utilizar cinco principios de supervivencia para estructurar nuestra forma de pensar y actuar frente a una crisis operacional.
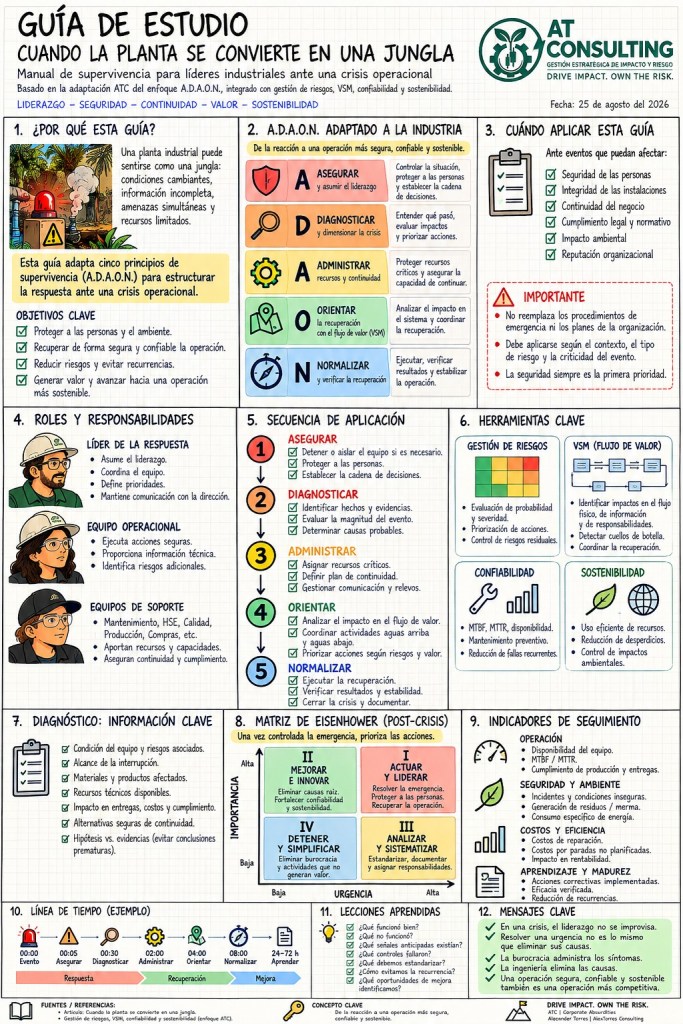
Y, como venimos haciendo en ATC, complementaremos esa reflexión con gestión de riesgos, VSM, confiabilidad y sostenibilidad. Así que nuestra adaptación será:
A — Asegurar y asumir el liderazgo.
D — Diagnosticar y dimensionar la crisis.
A — Administrar recursos y asegurar continuidad.
O — Orientar la recuperación mediante el flujo de valor.
N — Normalizar y verificar la recuperación.
Cinco principios que nos permitirán abordar la crisis desde el momento en que aparece el peligro hasta la recuperación controlada.
Y una sexta responsabilidad, que desarrollaremos al final: aprender para que la próxima crisis sea menos probable y sus consecuencias estén mejor controladas. Porque en la jungla industrial, sobrevivir a una emergencia es indispensable, pero regresar al mismo lugar, con las mismas vulnerabilidades y esperando que esta vez tengamos mejor suerte, no es una estrategia.
A — ACTITUD POSITIVA: Primero controla tu reacción.
El primer paso aborda la preparación psicológica y el control del estrés, y su principio es elemental: el pánico puede deteriorar la capacidad de evaluar una situación y tomar decisiones.
En una planta industrial sucede algo parecido. Cuando aparece una falla crítica, la presión aumenta rápidamente. Los responsables reciben llamadas, los operadores esperan instrucciones y la incertidumbre comienza a propagarse.
Un líder puede reaccionar de dos maneras. La primera es buscar inmediatamente un culpable, exigir explicaciones incompletas y ordenar acciones sin comprender los riesgos. La segunda es establecer control.
La serenidad no significa pasividad. Significa conservar la capacidad de decidir correctamente bajo presión.
En nuestro método ATC, esta primera fase se convierte en:
A — Asegurar y asumir el liderazgo.
Antes de intentar recuperar la producción, debemos determinar si existe peligro para las personas, el ambiente o las instalaciones.
Si hay un riesgo inmediato, corresponde activar los procedimientos de emergencia y detener o aislar los equipos conforme a los protocolos establecidos. Una vez controlada la exposición, el responsable debe establecer una cadena clara de decisiones.
- ¿Quién dirige la respuesta?
- ¿Quién tiene autoridad técnica para intervenir?
- ¿Quién mantiene informados a los demás?
- ¿Quién verifica que la operación pueda reiniciarse de manera segura?
La primera victoria no consiste en arrancar la máquina, consiste en evitar que el desorden agrave la situación.
D — DESARROLLAR LA SITUACIÓN: Reconocer el terreno antes de moverse.
En la guía de supervivencia, el segundo principio consiste en evaluar el entorno, inventariar recursos y reconocer las condiciones que permitirán actuar. Es una enseñanza extraordinariamente útil para la industria.
Cuando nuestra máquina se detiene, no sabemos todavía si la causa es eléctrica, mecánica, de control o relacionada con el material procesado. Sin embargo, alguien probablemente ya sugirió cambiar un componente, otro quiere reiniciar el sistema, y un tercero asegura que la semana pasada ocurrió exactamente lo mismo.
Tres soluciones disponibles. Cero diagnósticos confirmados.
Nuestra adaptación sería:
D — Diagnosticar y dimensionar la crisis.
Debemos establecer los hechos conocidos, separar las hipótesis de las evidencias y evaluar la magnitud del evento.
Esto exige considerar:
- Condición del equipo y riesgos asociados.
- Alcance de la interrupción.
- Materiales y productos afectados.
- Recursos técnicos disponibles.
- Impacto en entregas, costos y cumplimiento.
- Alternativas seguras de continuidad.
Aquí incorporamos un principio fundamental de la gestión de riesgos: no todas las fallas tienen la misma criticidad.
Una interrupción de diez minutos puede ser tolerable en una operación con capacidad redundante; la misma interrupción puede ser crítica cuando afecta un sistema de seguridad, un proceso continuo o un compromiso contractual sensible.
El diagnóstico debe considerar tanto la probabilidad de consecuencias adicionales como su severidad. Y, sobre todo, debemos evitar confundir una hipótesis razonable con una causa confirmada.
Una decisión rápida basada en información equivocada puede ser mucho más costosa que una evaluación breve y disciplinada.
A — ALIMENTARSE: Conservar los recursos que permiten continuar.
En una situación de supervivencia, alimentarse tiene una finalidad clara: preservar la capacidad física necesaria para resistir y avanzar. La guía original aborda la adquisición de alimentos y la prevención de intoxicaciones.
En nuestra analogía industrial, el equivalente no es repartir café durante la emergencia, aunque reconozco que ayuda bastante, sino que es proteger los recursos críticos que permiten sostener la operación y la respuesta.
Por ello, reinterpretamos esta fase como:
A — Administrar recursos y asegurar continuidad.
Una falla crítica consume recursos a una velocidad considerable: tiempo de especialistas, repuestos, energía, inventarios de respaldo, capacidad de producción y atención de los responsables. También consume algo que rara vez aparece en los reportes: la capacidad cognitiva de las personas.
Cuando el personal trabaja bajo presión, recibe instrucciones contradictorias y debe responder constantemente a solicitudes de información, aumenta el riesgo de errores.
Necesitamos proteger tanto los recursos físicos como los humanos.
En nuestra recicladora podríamos establecer un plan de continuidad temporal que contemple producción alternativa, ajustes controlados de programación, inventarios disponibles y comunicación con los clientes afectados. Pero también debemos asegurar descansos, relevos y competencias apropiadas cuando la intervención se prolonga.
Desde la sostenibilidad, esta fase incorpora otra responsabilidad: evitar que la recuperación genere desperdicios adicionales, consumos energéticos excesivos o impactos ambientales innecesarios.
Recuperar la producción a cualquier costo no siempre significa recuperar el negocio.
Una respuesta verdaderamente eficaz protege la capacidad de continuar operando mañana.
O — ORIENTACIÓN: Saber dónde estamos antes de elegir el camino.
La cuarta etapa de la guía presenta técnicas para determinar la posición mediante referencias naturales e instrumentos improvisados.
En el entorno industrial, la orientación requiere información confiable; aquí aparece una de nuestras herramientas favoritas: Value Stream Mapping (VSM).
Nuestra adaptación será:
O — Orientar la recuperación mediante el flujo de valor.
La pregunta ya no es únicamente qué componente falló, ahora debemos comprender dónde ocurrió la interrupción dentro del sistema productivo y cómo afecta las actividades aguas arriba y aguas abajo.
En la recicladora, una falla puede provocar acumulación de material preparado, interrupción del proceso de transformación, retrasos de empaque y cambios en la programación de entregas; y también puede generar una cascada de decisiones administrativas, como veíamos en el artículo anterior:
- Producción espera a Mantenimiento.
- Mantenimiento espera a Compras.
- Compras espera una autorización.
- Y Finanzas espera un informe.
El equipo técnico podría reparar la máquina antes de que termine el circuito administrativo.
Por eso hemos propuesto analizar cinco flujos:
- Flujo físico: materiales, inventarios y transformación.
- Flujo de información: alarmas, instrucciones, registros y autorizaciones.
- Flujo de responsabilidades: quién decide, ejecuta y responde por los resultados.
- Flujo de riesgos: dónde pueden propagarse las consecuencias de la falla.
- Flujo de recursos e impactos: tiempo, energía, costos, desperdicios y efectos ambientales.
Esta es nuestra ampliación del VSM convencional para incorporar explícitamente riesgos, responsabilidades e impactos. Esta nos permite distinguir entre una falla del equipo y una falla del sistema de gestión; y esa diferencia cambia completamente la intervención.
No podemos optimizar un proceso que todavía no comprendemos.
N — NAVEGAR: Avanzar con dirección, controles y puntos de verificación.
La última etapa operativa de la guía aborda el desplazamiento hacia un destino, utilizando referencias, trayectorias y comprobaciones.
No basta con saber dónde estamos también necesitamos saber hacia dónde vamos y cómo verificaremos que seguimos el camino correcto.
En nuestra metodología esto se convierte en:
N — Normalizar, navegar y verificar la recuperación.
Una vez diagnosticada la falla y definido el plan, debemos ejecutar las acciones autorizadas, comprobar sus resultados y recuperar progresivamente la operación.
En el caso de la recicladora, el reinicio debe seguir criterios técnicos y de seguridad previamente establecidos.
No basta con que el motor vuelva a girar, es más importante confirmar que los controles funcionan, que el producto cumple los requisitos, que el proceso permanece estable y que no existen riesgos residuales inaceptables.
También necesitamos definir puntos de verificación.
- ¿La máquina mantiene su disponibilidad?
- ¿La calidad es consistente?
- ¿El consumo energético regresó a condiciones esperadas?
- ¿Se están recuperando las entregas?
- ¿Aparecen nuevas alarmas?
Cuando una desviación indica que la recuperación no está funcionando, debemos corregir el rumbo. Eso es navegar y no insistir indefinidamente en un plan simplemente porque ya fue aprobado.
Un buen líder no confunde disciplina con obstinación.
Sobrevivimos a la crisis. ¿Y ahora qué?
Aquí es donde nuestra interpretación se separa de la guía de supervivencia y se integra con el método de mejora que venimos desarrollando en ATC.
Ya que sobrevivir no es suficiente.
Una planta puede superar una interrupción y continuar siendo tan vulnerable como antes. Si la misma falla reaparece la semana siguiente, habremos demostrado capacidad de respuesta, pero no necesariamente capacidad de aprendizaje.
Y aquí recuperamos nuestra adaptación de la matriz de Eisenhower.
Cuadrante I — Actuar y liderar: Durante la emergencia, protegemos a las personas y recuperamos la operación.
Cuadrante II — Mejorar e innovar: Después de estabilizarla, investigamos las causas, reforzamos la confiabilidad y desarrollamos capacidades preventivas.
Cuadrante III — Analizar y sistematizar: Revisamos por qué fueron necesarias tantas intervenciones, qué decisiones pueden estandarizarse y cómo asignar responsabilidades efectivas.
Cuadrante IV — Detener y simplificar: Eliminamos reportes redundantes, aprobaciones innecesarias y actividades que no generan valor ni cumplen una función legítima de control.
De esta manera, A.D.A.O.N. organiza la respuesta inicial, mientras Eisenhower y VSM ayudan a transformar la operación una vez controlada la crisis.
Ojo, que no estamos fusionando tres metodologías equivalentes, estamos utilizando herramientas complementarias para tres necesidades distintas:
Responder, Priorizar y Mejorar.
Del parte de emergencia al aprendizaje organizacional
Una crisis operacional debe dejar algo más que una factura de reparación, debe generar conocimiento verificable.
En nuestra recicladora, llevamos a cabo una revisión posterior que permite documentar la cronología del evento, las decisiones tomadas, los controles aplicados, los recursos utilizados y las consecuencias reales.
También debemos identificar las causas técnicas y organizacionales mediante un análisis de causa raíz proporcional a la criticidad del evento.
Una herramienta como los cinco porqués puede ayudar a explorar relaciones causales sencillas. Para fallas complejas o de alta consecuencia, podrían requerirse metodologías más estructuradas y equipos multidisciplinarios.
Lo importante es no conformarnos con conclusiones superficiales. Decir que la máquina se detuvo porque falló un componente puede describir el mecanismo inmediato, pero todavía necesitamos comprender por qué ese componente falló, si existían señales anticipadas y qué controles debieron prevenir o detectar la situación.
La mejora debe convertirse en acciones con responsables, fechas y criterios de eficacia, además debemos verificar sus resultados. Y no porque el procedimiento lo exija, sino porque una acción correctiva que no demuestra eficacia sigue siendo una hipótesis.
La sostenibilidad también se pone a prueba durante una crisis
Existe una dimensión que merece especial atención. Cuando hablamos de sostenibilidad industrial, solemos pensar en emisiones, residuos, energía y cumplimiento ambiental. Pero una crisis operacional puede afectar simultáneamente todas esas variables.
Una máquina que se detiene y reinicia repetidamente puede consumir energía improductiva, generar material no conforme y aumentar la necesidad de reprocesos. Así mismo, una recuperación improvisada puede incrementar riesgos para las personas y el ambiente. Y una organización que depende permanentemente de intervenciones extraordinarias difícilmente puede sostener un desempeño predecible.
Por eso, la confiabilidad operacional y la sostenibilidad están relacionadas. No porque cualquier reparación produzca automáticamente un beneficio ambiental, sino porque una operación estable ofrece mejores condiciones para controlar y optimizar el uso de recursos.
La mejora debe demostrarse con indicadores: Disponibilidad, MTBF, MTTR, merma, consumo específico de energía, cumplimiento de entregas, costos y acciones correctivas eficaces pueden formar parte de esa evaluación.
No necesitamos construir otro tablero gigantesco para impresionar al comité, solo necesitamos información que permita tomar mejores decisiones.
La lección de liderazgo
En una crisis, las personas observan mucho más que las instrucciones de sus superiores:
- Observan cómo reaccionan ante la incertidumbre.
- Si escuchan a los especialistas.
- Si reconocen lo que todavía no saben.
- Si protegen al equipo.
- Si asumen decisiones.
- Y si, después de recuperar la operación, tienen la disciplina de investigar por qué ocurrió el problema.
El liderazgo no consiste en aparentar que conocemos todas las respuestas, realmente consiste en crear las condiciones para que las respuestas correctas aparezcan, se validen y se conviertan en acciones.
Una organización reactiva necesita héroes para superar sus emergencias, pero una organización madura desarrolla sistemas que reducen la necesidad de heroísmo.
Cuando una emergencia ocurre, responde con método.
Reflexión final: sobrevivir nunca será suficiente
Nuestra pequeña recicladora vuelve a producir y los pedidos comienzan a recuperarse. Además, el equipo está seguro y la crisis inmediata ha terminado.
Pero el verdadero resultado dependerá de lo que hagamos después:
Si documentamos la falla, eliminamos sus causas, mejoramos las decisiones y fortalecemos la confiabilidad, habremos convertido una interrupción en una oportunidad de transformación.
Si simplemente celebramos que la máquina volvió a funcionar, probablemente nos veremos nuevamente en la próxima reunión de emergencia.
Y ya sabemos cómo termina esa historia: La burocracia administra los síntomas. La ingeniería elimina las causas.
Porque ante una falla crítica, el objetivo no es solamente sobrevivir. Es recuperar el control, aprender y construir una operación más resiliente.
Drive Impact. Own the Risk.
Alexander Torres
Solutions Architect @ alextorres.consulting
#LiderazgoIndustrial #GestionDeRiesgos #MejoraContinua #ConfiabilidadOperacional #Sostenibilidad